ابحث عن «أفضل» ماكينة لحام مواسير وستجد مقارنات بين العلامات التجارية. وهذه نقطة بداية خاطئة. فماكينات لحام المواسير البلاستيكية ليست أدوات متبادلة فيها طرازات أفضل وأسوأ، بل هي أربع طرق لحام بالانصهار مختلفة، ولكل منها مادة مواسير ونطاق مقاسات ونوع وصلة محدد. اختر الطريقة الصحيحة أولًا، ثم يأتي الطراز. هذا دليل شراء عملي للمقاولين وفرق المشتريات الذين يختارون معدات لحام مواسير PPR و HDPE لأعمال خدمات المباني وخطوط المواسير في الكويت.
ابدأ بالماسورة لا بالماكينة
كل طرق اللحام بالانصهار تفعل الشيء الأساسي نفسه: تصهر سطحين من اللدائن الحرارية وتضغطهما معًا ليعيد البوليمر التبلور كمادة واحدة متصلة. أما ما يتغير بين الطرق فهو أين تدخل الحرارة، وما الذي يُستهلك عند الوصلة، وكيف تُضبط الدورة وتُسجَّل. ولهذا فإن الماسورة في مخططاتك هي التي تحدد الماكينة، لا العكس.
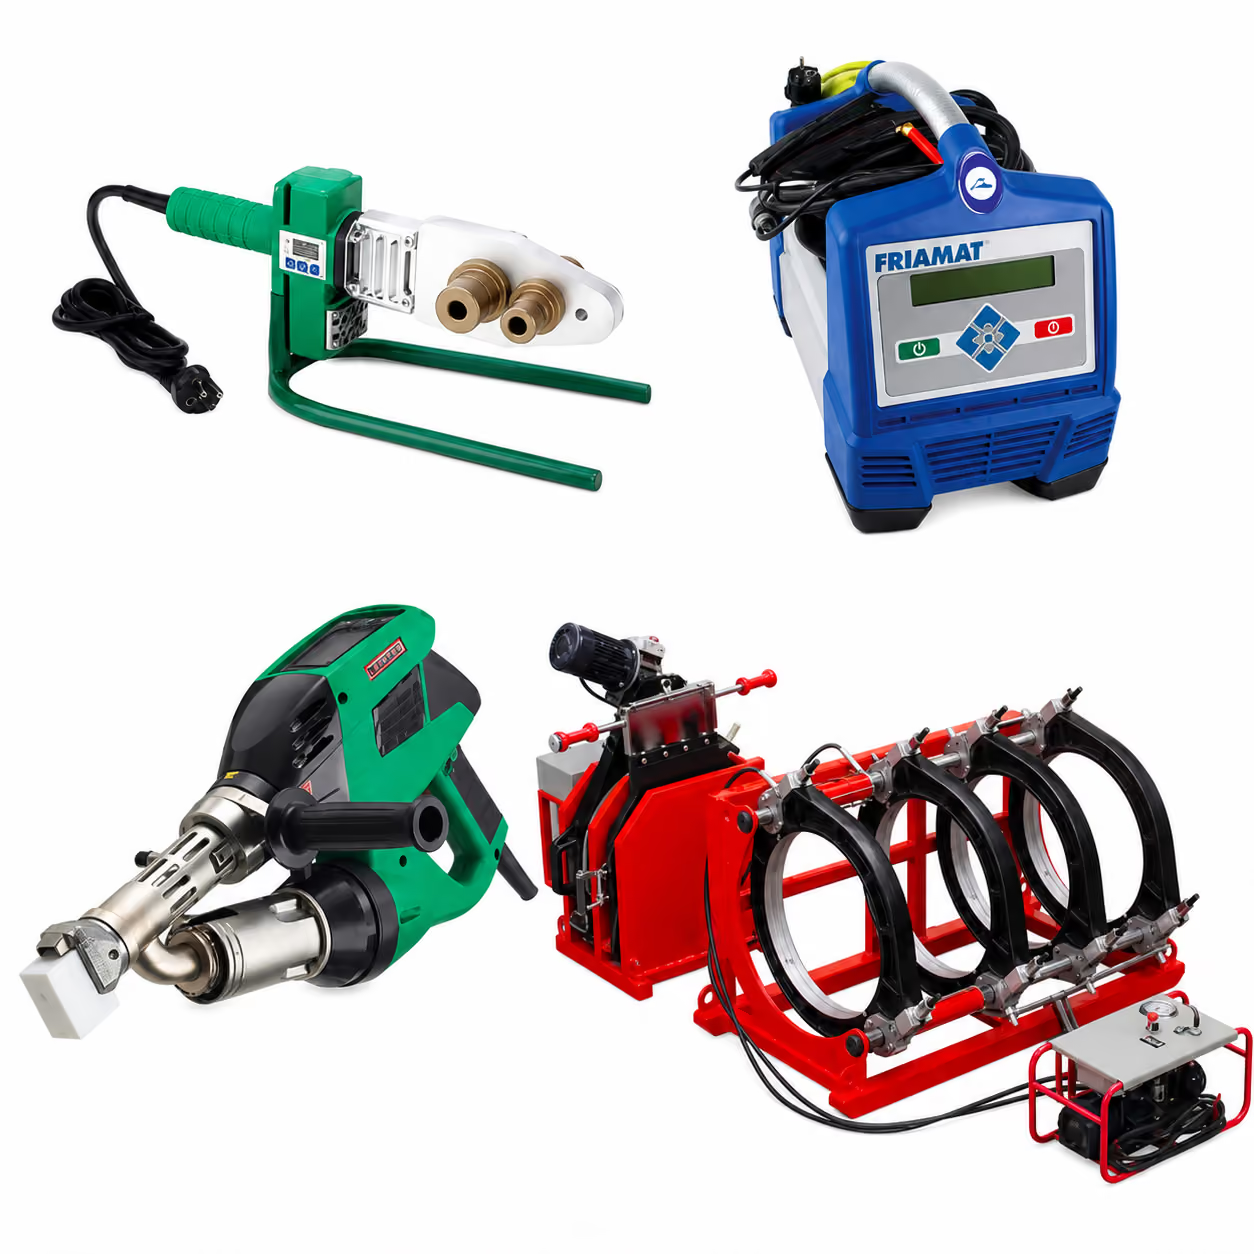
| نطاق أعمالك | طريقة اللحام | الماكينة المطلوبة |
|---|---|---|
| مواسير PPR للمياه الساخنة والباردة، من 20 إلى 63 مم | اللحام بالمقبس | ماكينة لحام PPR بالمقبس مع طقم قوالب |
| صواعد ومجمّعات PPR، من 75 إلى 160 مم | اللحام بالمقبس (منضدي) | ماكينة لحام بالمقبس مثبتة على منضدة |
| خطوط HDPE الرئيسية والامتدادات المستقيمة الطويلة، من 110 مم فأكبر | اللحام التناكبي | ماكينة لحام تناكبي هيدروليكية |
| وصلات HDPE والتفرعات ونقاط الربط والإصلاحات | الانصهار الكهربائي | وحدة تحكم للانصهار الكهربائي تعمل بالباركود |
| الإصلاحات والتصنيع وأعمال الألواح والخزانات | اللحام بالبثق | ماكينة لحام بالبثق محمولة باليد |
ويترتب على هذا الجدول أمران مباشرة. الأول أن مقاول تمديدات PPR ومقاول خطوط مواسير HDPE لا يبحثان عن الماكينة نفسها، حتى لو قال كلاهما «ماكينة لحام مواسير». والثاني أن معظم مشاريع HDPE تحتاج إلى ماكينتين: لحام تناكبي للخط الرئيسي وانصهار كهربائي لكل ما عدا ذلك. وقد شرحنا متى تناسب كل وصلة HDPE المشروع في مقارنة اللحام التناكبي والانصهار الكهربائي؛ أما هذا الدليل فيتناول المعدات نفسها.
ماكينات لحام PPR بالمقبس
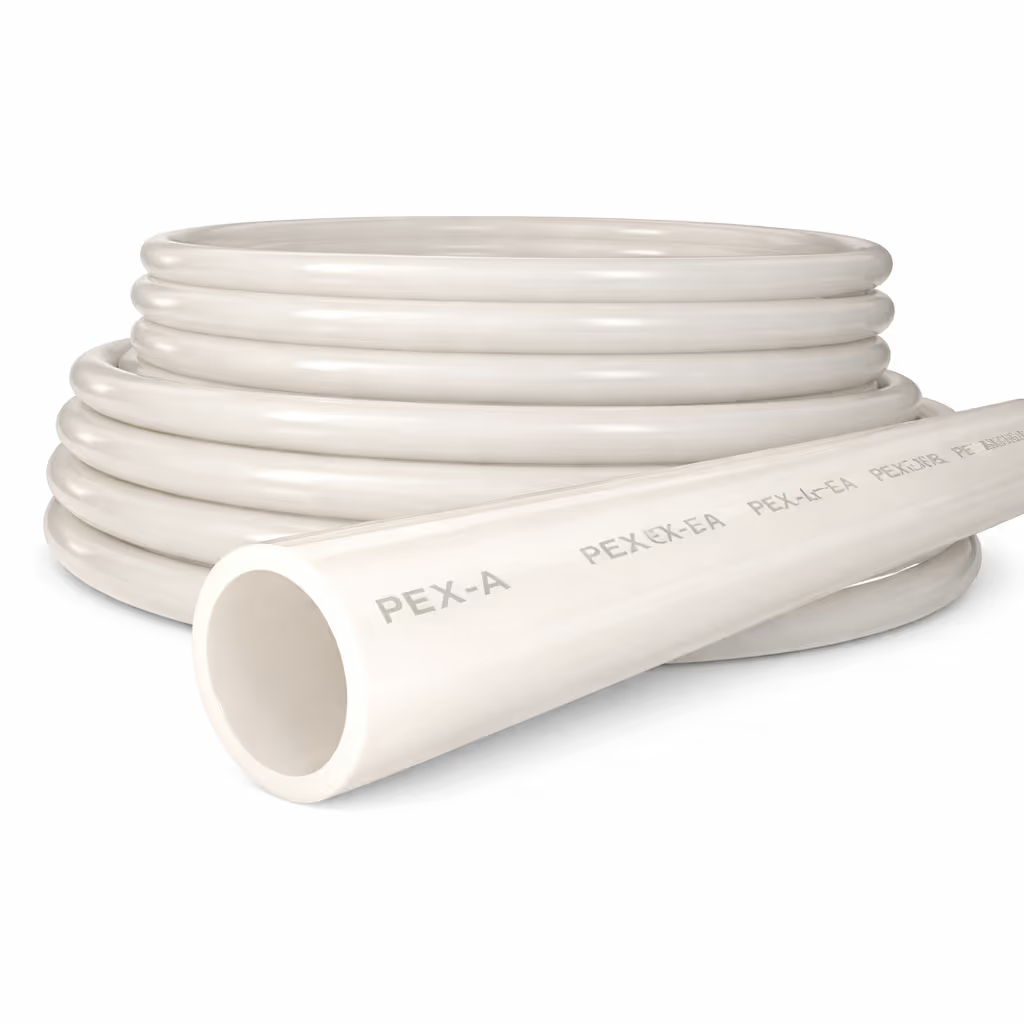
اللحام بالمقبس هو الأداة الأساسية في تمديدات خدمات المباني. الماكينة لوح تسخين مضبوط بالثرموستات يحمل أزواجًا من القوالب الذكرية والأنثوية: يسخّن القالب السطح الخارجي للماسورة والسطح الداخلي للوصلة عند 260 °C، ثم يُدفع الجزءان معًا باليد (أو على جهاز منضدي في المقاسات الأكبر)، وتبرد الوصلة لتصبح لحام مقبس واحدًا متجانسًا.

ما الذي يميز الماكينة الاحترافية عن الرخيصة
- دقة الثرموستات. مادة PPR متسامحة، لكن ضمن نافذة حرارتها فقط. اللوح الذي تنحرف حرارته يسخّن المادة أكثر من اللازم، ويزجّج سطحها، وينتج وصلة تجتاز الفحص البصري ثم تفشل أثناء التشغيل. ابحث عن لوح مضبوط بالثرموستات يحافظ على الحرارة المضبوطة، لا مجرد مصباح بيان للتشغيل والإيقاف.
- جودة القوالب ونطاقها. يجب أن تكون القوالب مطلية بـ PTFE، ومشغولة آليًا لا مصبوبة، وأن تغطي كامل نطاق المقاسات التي تمدّها. الطقم المعتاد في المواقع يغطي من 20 إلى 63 مم، أما الصواعد والمجمّعات فوق 75 مم فتحتاج إلى ماكينة منضدية بتثبيت ومحاذاة مدمجين.
- زمن استعادة الحرارة. في يوم إنتاج يلحم الفريق وصلة كل بضع دقائق. واللوح منخفض الكتلة الذي يفقد حرارته بعد كل وصلة يبطئ الفريق كله. فقدرة اللوح بالواط أقل أهمية من سرعة استعادته للحرارة المضبوطة.
- الحامل والحقيبة. تفاصيل لا تلفت النظر، لكن الحامل المنضدي هو ما يبقي اللوح الساخن ثابتًا ومستويًا على السقالات، والحقيبة هي ما يحمي القوالب من الرمل بين الوصلات.
ماكينات اللحام التناكبي لمواسير HDPE
يلحم اللحام التناكبي طرفي ماسورتي HDPE أحدهما بالآخر مباشرة، دون استهلاك أي وصلة عند موضع اللحام. تثبّت الماكينة الطرفين وتحاذيهما، وتسوّيهما بأداة تسوية دوّارة، وتسخّنهما على لوح مستوٍ عند 210 °C، ثم تضغطهما معًا بقوة مضبوطة حتى يبرد اللحام. وتحدد ISO 21307 بيانات الدورة، أي درجة الحرارة وزمن التسخين وضغط الدمج وزمن التبريد، لكل مقاس ماسورة وفئة SDR.

يدوية أم هيدروليكية أم CNC
- الماكينات اليدوية تناسب الأقطار الصغيرة وأعداد الوصلات القليلة. المشغّل هو من يطبّق قوة الدمج ويقدّرها، فجودة الوصلة لا تتجاوز مستوى المشغّل. وهي مقبولة لأعمال الساحات والري من 20 إلى 160 مم، لكنها مخاطرة كلما تشددت المواصفات.
- الماكينات الهيدروليكية هي المعيار في المشاريع من نحو 110 مم فأكبر. تأتي قوة الدمج من دائرة هيدروليكية مضبوطة بمقياس ضغط، ما يُخرج ذراع المشغّل من المعادلة ويجعل الدورة قابلة للتكرار وفق المواصفة.
- ماكينات CNC وماكينات تسجيل البيانات تنفّذ الدورة كاملة من بيانات الماسورة وتكتب سجل لحام لكل وصلة: المقاس، وفئة SDR، وحرارة الجو، والبيانات المضبوطة مقابل الفعلية، ورقم تعريف المشغّل. وفي مشاريع الكويت التي يراجعها استشاري، هذا السجل هو ما يجيز ملف الاعتماد. إذا كان في نطاق أعمالك ملف لضبط الجودة، فاشترِ الماكينة التي تسجل البيانات.
اختر مقاس الماكينة وفق أكبر ماسورة في المخططات، ثم راجع نطاق التثبيت كاملًا. تُسمّى الماكينة بأكبر قطر تستوعبه، لكن حشوات التصغير هي التي تحدد أصغر قطر لها؛ فجهاز 315 لا يستطيع تثبيت خط فرعي بقطر 110 مم يعني تجهيزًا ثانيًا للموقع. تتوفر الماكينات من DN 20 حتى DN 800، ويقع نطاق العمل في معظم مشاريع المرافق بالكويت بين 110 و 315 مم.
ماكينات الانصهار الكهربائي لمواسير HDPE
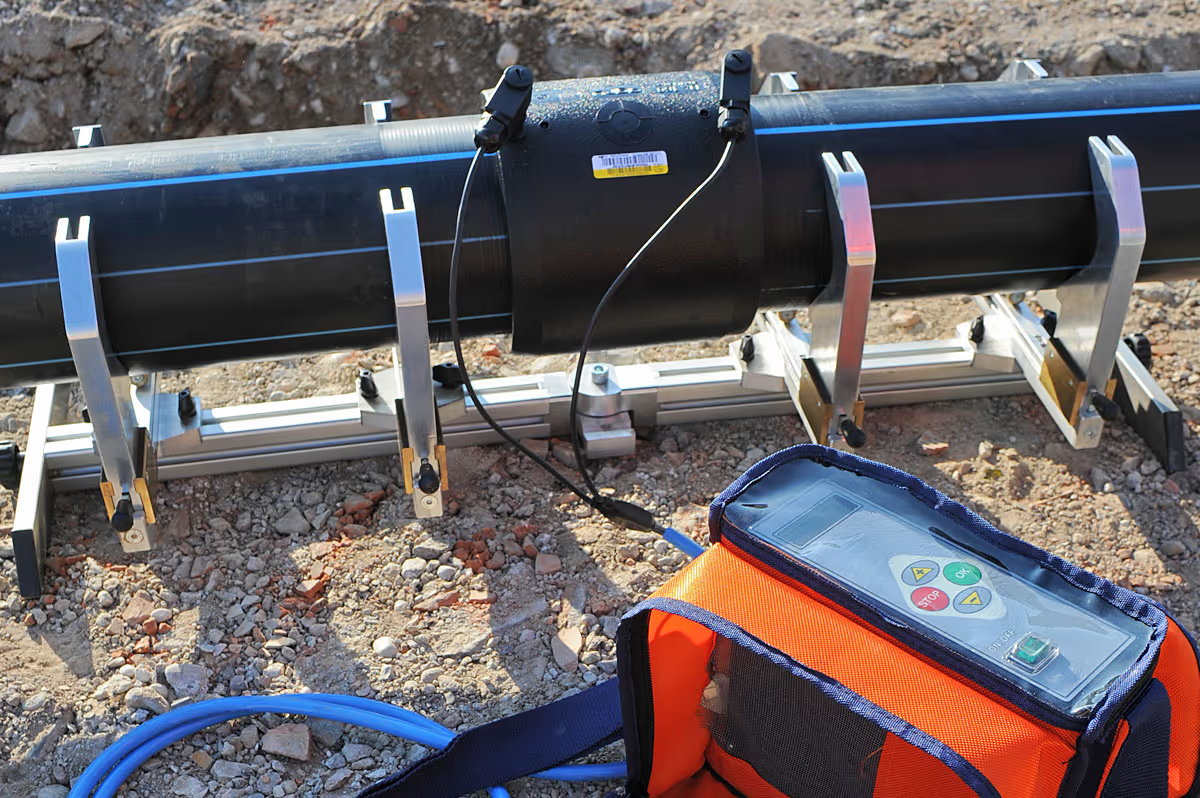
ينقل الانصهار الكهربائي مصدر الحرارة إلى داخل الوصلة: سلك مقاومة مصبوب في مقبس الوصلة يدمجها بالماسورة عندما تمرر وحدة التحكم التيار الصحيح عبره. لذلك فإن ما تشتريه ليس ماكينة لحام بالمعنى الميكانيكي، بل وحدة تحكم تقرأ باركود الوصلة، وتنفّذ دورة الجهد والزمن، وتسجّل النتيجة.

ما الذي تتحقق منه قبل الشراء
- قراءة الباركود العالمي. يجب أن تلحم الوحدة أي وصلة تحمل باركودًا قياسيًا من نوع ISO، لا تشكيلة شركة مصنّعة واحدة فقط. وتحكم توافق المعدات مواصفة ISO 12176-2.
- التتبع والتصدير. الوحدة الجيدة تسجل كل وصلة: رقم الوصلة، وبيانات الماسورة، ومنحنى التيار والجهد الفعلي، وحرارة الجو، والمشغّل، وتصدّر السجل عبر USB لملف اعتماد المواد. وفي أعمال الغاز وأعمال المياه التي يراجعها استشاري، هذا إلزامي عمليًا.
- تحمّل تذبذب جهد الإدخال. تعمل الوحدة على كهرباء المولدات. ووحدة التحكم التي توقف الدورة عند أي هبوط في الجهد ستُفشل الوصلات طوال اليوم على مولد ضعيف التنظيم؛ راجع قسم ظروف المواقع في الكويت أدناه.
- الملحقات ليست اختيارية. أدوات كشط المواسير (أداة كشط مخصصة، لا سكين أبدًا)، ومشابك المحاذاة، ومشابك إعادة الاستدارة تحدد جودة الوصلة بقدر ما تحددها الوحدة نفسها. ضع الطقم الكامل في الميزانية.
وحدتا التحكم اللتان تغطيان معظم أعمالنا في الكويت هما FRIATEC FRIAMAT Prime Eco و ELOFIT Elektra، وكلتاهما تعمل بالباركود وتسجل بيانات كل وصلة مع الرقم الفريد للوصلة. وتعملان مع تشكيلة وصلات الانصهار الكهربائي المتوفرة في مخزوننا، ما يُبقي الماكينة والوصلات وصيغة سجل اللحام متسقة في المشروع الواحد.
ماكينات اللحام بالبثق وألواح التسخين
أداتان أخريان تكمّلان أسطول معدات اللحام بالانصهار. ماكينة اللحام بالبثق المحمولة باليد تدفع قضيب لحام من البولي إيثيلين عبر أسطوانة مسخّنة وتضع خط لحام منصهرًا مضبوطًا، وهي الأداة المناسبة لتصنيع الخزانات والألواح، والوصلات المصنّعة، والإصلاحات التي لا يناسب شكلها اللحام التناكبي ولا الانصهار الكهربائي. أما لوح التسخين الاحتياطي المطلي بـ PTFE مع تحكم بالثرموستات فهو أرخص ضمان لأسطول اللحام التناكبي: حالة سطح اللوح هي السبب الأكثر شيوعًا للوصلات الملوثة، واللوح المخدوش أو المتآكل لا يمكن إصلاحه في الموقع.

المواصفات التي تهم فعلًا
تبدأ الكتيّبات بالقدرة والوزن. أما المواصفات التي تحدد ما إذا كانت الماكينة تستحق ثمنها في الموقع فهي هذه:
| المواصفة | لماذا تهم |
|---|---|
| نطاق المقاسات، الأعلى والأدنى | يجب أن تثبّت الماكينة أصغر ماسورة في المخططات كما تثبّت أكبرها؛ راجع نطاق حشوات التصغير لا المقاس المعلن. |
| التحكم في الحرارة | حرارة مضبوطة بالثرموستات مع عرض واضح للحرارة الفعلية. الألواح التي تنحرف حرارتها تنتج وصلات تفشل متأخرة لا مبكرة. |
| تسجيل الدورة | السجلات المصدّرة عبر USB لكل وصلة هي ما تقوم عليه ملفات الاعتماد لدى الاستشاري. والماكينة التي لا تسجل تنقل هذا العبء إلى الأوراق. |
| المطابقة للمواصفات | قدرة على تنفيذ دورات ISO 21307 في اللحام التناكبي؛ ومطابقة المعدات لمواصفة ISO 12176-1/-2؛ ومشغّلون معتمدون وفق EN 13067 أو ما يعادلها. |
| القدرة الكهربائية المطلوبة | حدّد المولد قبل وصول الماكينة؛ فألواح التسخين والوحدات الهيدروليكية هي التي تحدد حجم المولد، والكهرباء غير المستقرة تُفشل اللحامات. |
| قطع الغيار ومسار الخدمة | ألواح التسخين وحشوات التثبيت وشفرات الكشط والمعايرة كلها مستهلكات. والماكينة التي لا يتوفر لها مسار خدمة محلي تصبح خردة عند أول عطل. |
ماكينة لحام المواسير تُشترى مرة واحدة وتُفحص في كل وصلة تنفّذها. اشترِ من أجل سجل اللحام ورف قطع الغيار، لا من أجل السعر.
خمسة أخطاء شراء مكلفة
- شراء ماكينة واحدة لمشروع يحتاج طريقتين. شبكة HDPE فيها تفرعات ونقاط ربط تحتاج إلى الانصهار الكهربائي إلى جانب ماكينة اللحام التناكبي. واكتشاف ذلك في منتصف المشروع يعني الاستئجار بسعر مرتفع أو إعادة ترتيب تسلسل الأعمال.
- اختيار المقاس وفق الماسورة التي تلحمها عادةً، لا وفق نطاق المشروع. مجمّع واحد بقطر 250 مم في مشروع معظمه بقطر 63 مم هو الذي يحدد الماكينة.
- تجاهل متطلبات ضبط الجودة حتى أول ملف اعتماد. إذا طلب الاستشاري سجلات اللحام والماكينة لا تنتجها، فهي الماكينة الخطأ مهما أجادت اللحام.
- معاملة الملحقات كإضافات اختيارية. أدوات الكشط ومشابك المحاذاة وأطقم القوالب وألواح التسخين الاحتياطية جزء من سعر الماكينة. ووحدة التحكم بلا أداة كشط تنتج وصلات ملوثة بسجلات دورة مثالية.
- الشراء دون مسار خدمة. المعايرة واستبدال ألواح التسخين ومدة الإصلاح هي ما يحدد العمر التشغيلي للماكينة. اسأل أين تذهب الماكينة عند العطل، وكم تغيب.
الشراء بما يناسب ظروف المواقع في الكويت
ثلاثة عوامل محلية يجب أن تؤثر في قرار الشراء أكثر من أي صفحة في الكتالوج:
1. حرارة الجو صيفًا
عند حرارة جو بين 45 و 50 °C تتغير حسابات دورة اللحام: تطول أزمنة التبريد، وتضيق نافذة العمل بعد سحب لوح التسخين، ويبدأ اللوح الموضوع تحت الشمس المباشرة الدورة بعيدًا عن حرارته المضبوطة. الماكينات التي تعوّض حرارة الجو في وحدة التحكم، وهي ميزة قياسية في ماكينات اللحام التناكبي المسجّلة للبيانات ووحدات الانصهار الكهربائي العاملة بالباركود، تتعامل مع ذلك؛ أما المعدات اليدوية بالكامل فتعتمد كليًا على تقدير المشغّل، في الموسم الذي يكون فيه التقدير في أصعب حالاته.
2. الرمل والغبار
التلوث هو السبب الأول لفشل لحامات المواسير البلاستيكية في المنطقة. ولذلك تكتسب الحقائب المحكمة، وطلاء PTFE السليم على الألواح، وتخزين القوالب مغطاة، والالتزام بالتسوية والكشط مباشرة قبل الدمج أهمية حقيقية. وعند المقارنة بين ماكينتين، انظر كيف يُحمى لوح التسخين والقوالب بين الوصلات؛ فهذه التفصيلة تتنبأ بجودة الوصلة هنا أفضل بكثير من القدرة بالواط.
3. كهرباء المولدات
معظم اللحام بالانصهار في الكويت يعمل على مولدات الموقع. تحتاج وحدات التحكم بالانصهار الكهربائي عادةً إلى تغذية مستقرة بين 3.5 و 5 kVA مع تنظيم جيد للجهد، بينما تحتاج ماكينات اللحام التناكبي الهيدروليكية إلى قدرة أكبر تزداد مع قطر اللوح. والمولد الأصغر من اللازم أو ضعيف التنظيم يظهر في صورة دورات متوقفة ووصلات مرفوضة تبدو كأنها أعطال في الماكينة. حدّد حجم المولد مع الماكينة، كقرار شراء واحد.
الأسئلة الشائعة
ما ماكينة اللحام التي أحتاجها لمواسير PPR؟
ماكينة لحام بالمقبس. تُوصل تمديدات PPR للمياه الساخنة والباردة في المقاسات الشائعة من 20 إلى 63 مم باللحام بالمقبس عند 260 °C بأزواج من القوالب المطلية بـ PTFE. اختر لوحًا مضبوطًا بالثرموستات، وقوالب تغطي كامل نطاق مقاساتك، وماكينة منضدية لأي مقاس فوق 75 مم. راجع صفحة أدوات وماكينات اللحام لمعرفة النطاق المتوفر لدينا.
ما أفضل ماكينة لحام لمواسير HDPE؟
يعتمد ذلك على الوصلة لا على العلامة التجارية. الامتدادات المستقيمة الطويلة من نحو 110 مم فأكبر أكثر اقتصادًا بماكينة لحام تناكبي؛ أما الوصلات والتفرعات ونقاط الربط والإصلاحات فهي من اختصاص الانصهار الكهربائي. ومعظم مشاريع HDPE تحتاج إلى الاثنتين. ويشرح دليل اللحام التناكبي والانصهار الكهربائي أي وصلة تناسب أي طريقة.
هل يمكن لماكينة واحدة لحام مواسير PPR و HDPE معًا؟
ليس عمليًا. مواسير PPR تُلحم بالمقبس، ومواسير HDPE باللحام التناكبي أو الانصهار الكهربائي. تختلف الطرق ودرجات الحرارة والأدوات، والأطقم المختلطة تُضعف الاثنتين. والفرق التي تمدّ المادتين تحمل الماكينتين.
ما حجم المولد الذي تحتاجه ماكينة اللحام في الموقع؟
تحتاج وحدات التحكم بالانصهار الكهربائي عادةً إلى مولد مستقر بين 3.5 و 5 kVA مع تنظيم جيد للجهد. وتحتاج ماكينات اللحام التناكبي الهيدروليكية إلى قدرة أكبر تزداد مع مقاس الماسورة. والكهرباء غير المستقرة من المولد من أكثر أسباب فشل اللحامات شيوعًا في الموقع، فحدّد حجم المولد مع الماكينة.
هل تورّدون ماكينات لحام المواسير في الكويت؟
نعم. نوفّر ماكينات اللحام التناكبي لمواسير HDPE ضمن نطاق من DN 20 إلى DN 800، ووحدات الانصهار الكهربائي FRIATEC FRIAMAT و ELOFIT Elektra، وماكينات لحام PPR بالمقبس مع أطقم القوالب، وماكينات اللحام بالبثق، وألواح التسخين المطلية بـ PTFE، مع توفر التشغيل الأولي وتدريب المشغّلين في الموقع. وتأتي مواسير HDPE ووصلات اللحام التناكبي ووصلات الانصهار الكهربائي المتوافقة من المخزون نفسه، فتبقى الماكينة والمستهلكات متوافقة.
كيف أحصل على عرض سعر لحزمة ماكينات؟
أرسل مقاسات المواسير وفئات SDR وعدد الوصلات اليومي المستهدف ومتطلبات ضبط الجودة عبر صفحة التواصل، وسيعيد إليك المكتب الفني حزمة ماكينات مع الملحقات وحجم المولد وخطة التدريب بما يناسب نطاق الأعمال.
أخبرنا بمادة المواسير ونطاق الأقطار في المخططات والطاقة الكهربائية المتاحة في الموقع، ونرد عليك بالماكينة والقوالب والمستهلكات، مع إمكانية التشغيل الأولي وتدريب المشغلين في الكويت.
روابط ذات صلة:مواسير ووصلات HDPEوصلات الانصهار الكهربائيوصلات اللحام التناكبي