اللحام التناكبي والانصهار الكهربائي ليسا تقنيتين متنافستين في الحقيقة، بل طريقتان لتحقيق الشيء نفسه. كلتاهما تصهر PE100 مع PE100 وتنتج وصلة أقوى من الماسورة الأصلية. والسؤال المهم ليس أي الطريقتين «أفضل»، بل أي طريقة تناسب أي امتداد، في أي يوم، وفي أي موقع. هذا الدليل مقارنة عملية للاستشاريين والمقاولين الذين يحددون مواسير HDPE لشبكات المياه والغاز والصرف الصحي وشبكات الضغط الصناعية في الكويت.
ما الذي يحدث فعلًا لمادة HDPE عند اللحام بالانصهار
مواسير HDPE من فئة PE100 لدائن حرارية شبه بلورية. عندما يُضغط سطحان نظيفان من PE100 أحدهما على الآخر عند درجة الحرارة الصحيحة وللمدة الصحيحة، تنتشر سلاسل البوليمر عبر السطح الفاصل بينهما ثم تعيد التبلور في بنية واحدة متصلة، فيختفي السطح الفاصل. الوصلة ليست ملصوقة ولا محكمة بحشوة ولا مثبتة بمشبك، بل هي من مادة الماسورة نفسها.
وهذا هو الشيء الوحيد المشترك بين الطريقتين. فمصدر الحرارة، وطريقة التثبيت، ومهارة المشغّل، وأسلوب تسجيل الوصلة تختلف بما يكفي لتتصرف الطريقتان كنظامين مختلفين في الجدول الزمني للمشروع.
اللحام التناكبي: كيف تُنفَّذ الوصلة
يلحم اللحام التناكبي طرفي ماسورتين أحدهما بالآخر مباشرة. يُثبَّت الطرفان في ماكينة لحام تناكبي تحاذيهما على محور واحد، ثم تسوّيهما بأداة تسوية دوّارة لتنتج سطحين متعامدين تمامًا، ثم تسخّنهما على لوح تسخين مستوٍ مضبوط على 210 °C. بعد انتهاء زمن التسخين يُسحب اللوح ويُضغط الطرفان المنصهران أحدهما على الآخر بقوة مضبوطة حتى يبرد اللحام وتتكوّن حافة اللحام (Bead).
تحكم هذه الخطوات كلها مواصفة دولية هي ISO 21307، التي تحدد درجة الحرارة وزمن التسخين وضغط الدمج وزمن التبريد لكل مقاس ماسورة وفئة SDR. وفي الماكينات الحديثة يختار المشغّل بيانات الماسورة وتتولى وحدة التحكم تنفيذ الدورة تلقائيًا، مع تسجيل درجة الحرارة والضغط مقارنةً بالحدود التي تضعها المواصفة.

والنتيجة امتداد متصل من المواسير. لا توجد وصلة في موضع اللحام، بل حافة لحام صغيرة ظاهرة على السطحين الداخلي والخارجي لجدار الماسورة. هذه الحافة هي الدليل المادي الوحيد على وجود الوصلة، ولهذا تبدو خطوط اللحام التناكبي كأنها ماسورة واحدة حتى لو كانت 600 متر من المقاطع الملحومة.
أين تظهر مزايا اللحام التناكبي
- تنخفض تكلفة الوصلة كلما كبر قطر الماسورة. لا تُستهلك أي وصلات عند كل لحام، بل وقت المشغّل والطاقة الكهربائية فقط. وعلى خط رئيسي بقطر 300 مم تكون تكلفة الوصلة باللحام التناكبي جزءًا بسيطًا من تكلفة وصلة ربط بالانصهار الكهربائي من المقاس نفسه.
- إنتاج متصل للخطوط الرئيسية. يمكن لحام الامتدادات المستقيمة الطويلة من خطوط المياه الرئيسية كبيرة القطر أو خطوط المياه المالحة أو الهواء المضغوط في سلسلة واحدة متصلة بجانب الخندق ثم إنزالها فيه.
- بيانات دورة قابلة للتدقيق. تكتب الماكينة الحديثة سجل لحام لكل وصلة: مقاس الماسورة، وفئة SDR، وحرارة الجو، وزمن التسخين، وضغط الدمج، وزمن التبريد، ورقم تعريف المشغّل. وهذا السجل هو ما يفحصه الاستشاري في ملف اعتماد المواد.
الانصهار الكهربائي: كيف تُنفَّذ الوصلة
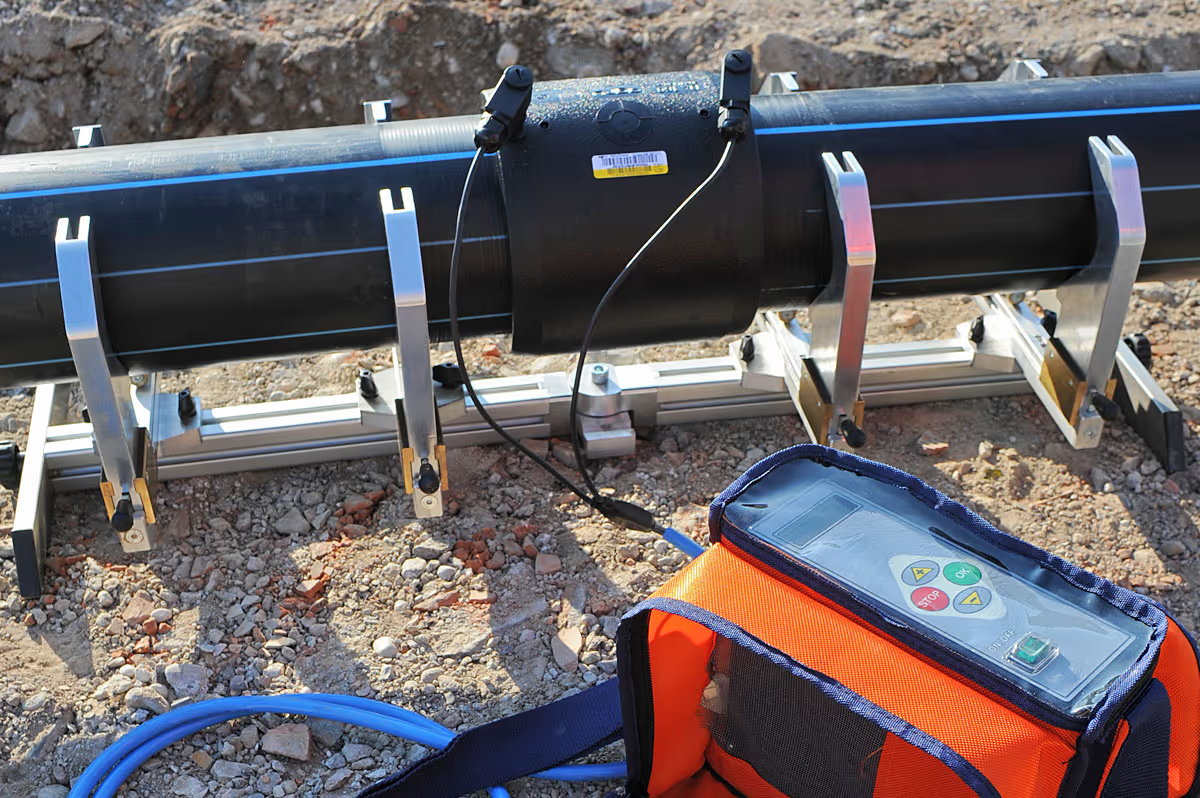
يعتمد الانصهار الكهربائي على وصلة تتولى التسخين بنفسها. يحمل جسم الوصلة سلك مقاومة مدمجًا ومصبوبًا في سطحها الداخلي. تُكشط أطراف المواسير لإزالة طبقة الأكسدة، وتُدخل في مقبس الوصلة، ثم تُوصل وحدة تحكم اللحام بالطرفين الكهربائيين على جسم الوصلة. تقرأ وحدة التحكم باركودًا على الوصلة يحدد جهد اللحام وزمنه، ثم تمرر التيار الصحيح عبر السلك ليندمج مقبس الوصلة مع السطح الخارجي للماسورة.
لا حاجة إلى جهاز محاذاة بالمعنى التقليدي، بل إلى زوج من مشابك المواسير يثبّت المقطعين في مكانهما حتى تبرد الوصلة. يحدث التسخين داخل الوصلة، فينصهر السطح الخارجي للماسورة جزئيًا، وتعيد المادتان التبلور كمادة واحدة. وتفرض وحدة التحكم زمن التبريد قبل السماح بفك المشابك.

أين تظهر مزايا الانصهار الكهربائي
- المواقع الضيقة. نقطة ربط داخل خندق، أو توصيلة خدمة على خط رئيسي قائم، أو إصلاح على خط مدفون، نادرًا ما توفر مساحة العمل التي تتطلبها ماكينة اللحام التناكبي. أما الانصهار الكهربائي فلا يحتاج إلا إلى مساحة تكفي لإدخال الوصلة وتثبيتها.
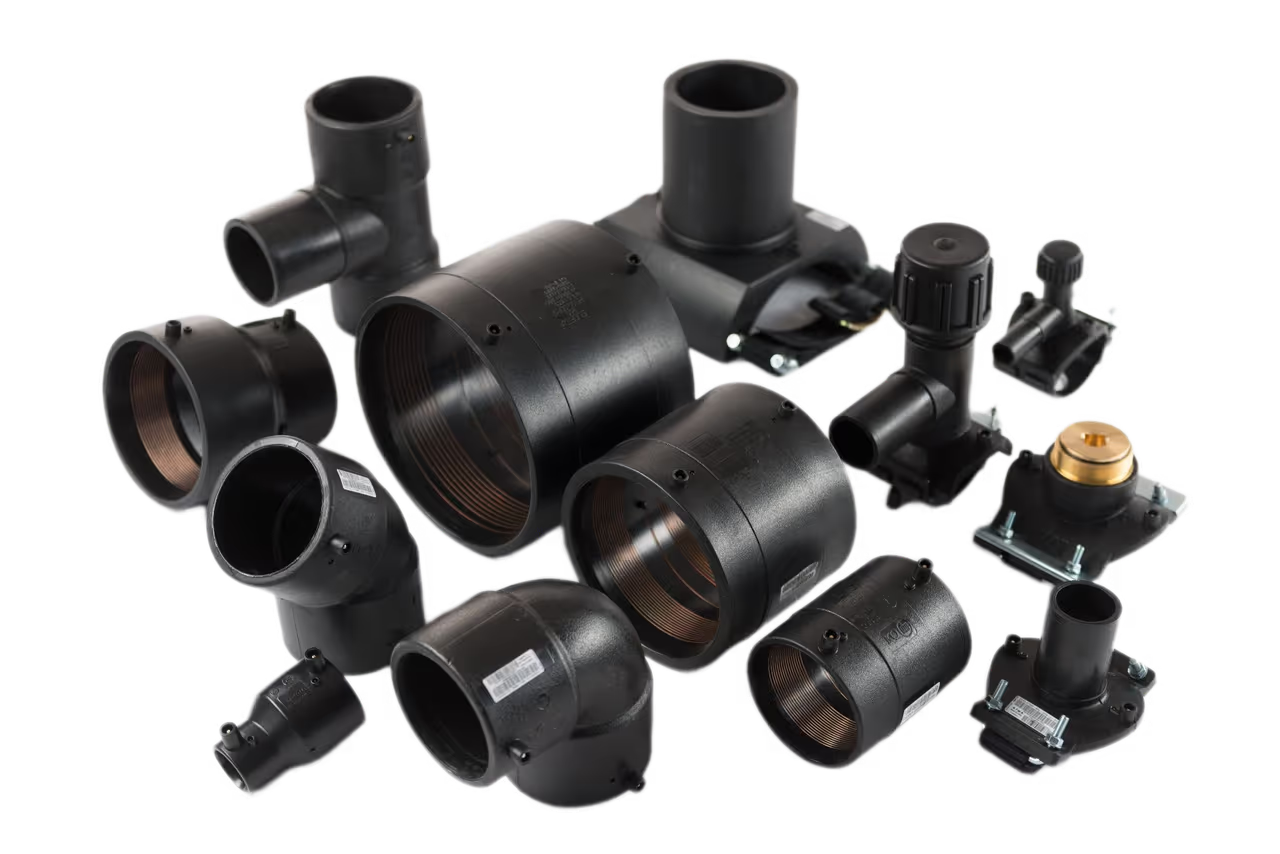
- التفرعات ووصلات التخفيض وتغيير الاتجاه. لا ينتج اللحام التناكبي إلا وصلة مستقيمة. وكل كوع ووصلة تي ووصلة تخفيض ووصلة انتقال في الشبكة هي وصلة انصهار كهربائي (أو وصلة مصبوبة).
- تتبع كل وصلة على حدة. لكل وصلة باركود ورقم تسلسلي فريد. ويسجل سجل اللحام رقم الوصلة وبيانات الماسورة ورقم تعريف المشغّل ومنحنى التيار والجهد الفعلي خلال الدورة، فيكون سجل التدقيق لكل وصلة أقوى منه في اللحام التناكبي.
- الشبكات صغيرة القطر. توصيلات الخدمة، ومواسير الغاز الداخلية، والدوائر الصناعية صغيرة القطر، كلها تقريبًا من اختصاص الانصهار الكهربائي.
مقارنة جنبًا إلى جنب
الخلاصة على مستوى المشروع لأعمال HDPE في الكويت:
| المعيار | اللحام التناكبي | الانصهار الكهربائي |
|---|---|---|
| نطاق المقاسات الأنسب | من 110 مم فأكبر | من 20 إلى 315 مم، وحتى 500 مم بالوصلات الكبيرة |
| هل تُستهلك وصلة عند كل لحام؟ | لا، ماسورة مع ماسورة | نعم، وصلة ربط أو كوع أو وصلة تي أو وصلة تخفيض لكل لحام |
| تكلفة المواد لكل وصلة | الأقل، خاصةً من 200 مم فأكبر | أعلى، وتزداد مع مقاس الوصلة |
| مساحة العمل عند الوصلة | واسعة، بحجم الماكينة كاملة | محدودة، تكفي للتثبيت والتوصيل |
| تغيير الاتجاه والتفرعات | غير ممكن | ممكن أصلًا، بوصلات تي وأكواع ووصلات تخفيض |
| المهارة المطلوبة من المشغّل | عالية: محاذاة وتسوية وضبط القوة | أقل: كشط وتثبيت ومسح الباركود وتشغيل |
| تفصيل سجل اللحام | بيانات الدورة لكل وصلة | بيانات الدورة مع رقم فريد للوصلة في كل لحام |
| المواصفة الحاكمة | ISO 21307 | ISO 12176-2 (المعدات) / EN 13067 (المشغّل) |
| سهولة نقل المعدات | محمولة على مقطورة في المقاسات الكبيرة | وحدة تحكم محمولة باليد؛ تعمل على الكهرباء العامة أو مولد |
اللحام التناكبي يتفوق في الامتدادات المستقيمة للمواسير الكبيرة، والانصهار الكهربائي يتفوق في كل ما عدا ذلك. ومعظم المشاريع الفعلية تستخدم الطريقتين، بنسب تحددها بنية الشبكة لا التفضيل المسبق.
متى تحدد اللحام التناكبي
اللحام التناكبي هو طريقة الوصل الافتراضية للامتدادات الطويلة والمستقيمة والكبيرة القطر. وفي أعمال HDPE المنفذة في الكويت يعني ذلك:
- خطوط المياه الرئيسية وخطوط مياه الصرف المعالجة بأقطار من 200 إلى 630 مم. فبمجرد تمديد الخط في ممر الخندق، يخفض اللحام التناكبي تكلفة الوصلة بشكل كبير مقارنةً بأي وصلة ربط بالانصهار الكهربائي من المقاس نفسه.
- مواسير العمليات الصناعية، مثل خطوط المياه المالحة والمتكثفات ومياه أبراج التبريد الراجعة وخطوط تخفيف المواد الكيميائية، حيث تكون الماسورة مستقيمة في معظمها ويتحدد عدد الوصلات بالطول لا بتفرعات الشبكة.
- التصنيع المسبق خارج الموقع. يمكن لساحة التصنيع لحام سلاسل طويلة من المواسير بأطوال قابلة للنقل، وشحنها إلى الموقع، ثم إتمام نقاط الربط النهائية بالانصهار الكهربائي. وبذلك يتم معظم اللحام تحت سقف وفي ظروف مضبوطة.
- المشاريع الجديدة بالحفر المكشوف حيث توجد مساحة في الخندق لوضع ماكينة اللحام التناكبي بجانب خط المواسير.
متى تحدد الانصهار الكهربائي
الانصهار الكهربائي هو الخيار الصحيح حيثما كانت سهولة الوصول أو بنية الشبكة أو تتبع كل وصلة هي العامل الحاسم. والأنماط المتكررة في مشاريع الكويت:
- توصيلات الخدمة وتفريعات المنازل. سروج التفريع ووصلات تي للتفريع ووصلات التخفيض كلها بالانصهار الكهربائي. فالخط الرئيسي بقطر 200 مم يحمل فرع خدمة بقطر 32 مم عبر سرج تفريع ووصلة تخفيض بالانصهار الكهربائي.
- الإصلاحات ونقاط الربط. إدخال مقطع جديد، أو استبدال طول تالف، أو ربط تغذية جديدة بخط رئيسي عامل، كلها بالانصهار الكهربائي. فمساحة العمل ضيقة، والوصلة يجب أن تُنفَّذ بتثبيت محكم، والوقت المتاح حتى اختبار الضغط قصير.
- تغيير الاتجاه ووصلات التخفيض. أي انحناء بزاوية 45° أو 90°، وأي تخفيض، وأي وصلة تي. نوع الوصلة هو الذي يحدد الشكل.
- شبكات توزيع الغاز. اجتماع الأقطار الصغيرة والمتوسطة، واشتراط التتبع الصارم، والعواقب الكبيرة لأي وصلة معيبة، يجعل أعمال الغاز كلها تقريبًا بالانصهار الكهربائي. وتُسجَّل كل وصلة برقم فريد مقابل مخطط الشبكة.
- المواقع المحصورة. غرف المعدات، والأقبية، وغرف التفتيش، والحجرات، حيث لا تتسع أي ماكينة لحام تناكبي.
المشروع الذي يجمع الطريقتين
معظم مشاريع HDPE الفعلية لا تختار بين الطريقتين، بل تستخدمهما معًا. وهكذا يبدو نطاق خط مواسير نموذجي في الكويت عمليًا:
- تُلحم الامتدادات المستقيمة بين الغرف باللحام التناكبي، وغالبًا في سلاسل طويلة تُصنَّع مسبقًا بجانب الخندق.
- كل تغيير اتجاه وتفرع ووصلة تخفيض وقطعة انتقال يكون بالانصهار الكهربائي، وكذلك جميع نقاط الربط بين الخط الجديد والبنية التحتية القائمة.
- تستخدم الاختراقات عبر جدران الغرف وصلات انتقال بالانصهار الكهربائي (من PE إلى نحاس أصفر بسن خارجي أو داخلي)، فيُلحم جانب البولي إيثيلين بالانصهار ويُوصل الجانب المعدني ميكانيكيًا داخل الغرفة.
- الإصلاحات بعد اختبار الضغط تُنفَّذ في الغالب بوصلات ربط للإصلاح بالانصهار الكهربائي.
تحديد الطريقتين في المشروع نفسه هو القاعدة لا الاستثناء. ويجب أن يعكس جدول الكميات وملف اعتماد المواد ذلك: معدات اللحام التناكبي، ومعدات الانصهار الكهربائي، وتشكيلتا الوصلات، ومشغّلون مدرّبون على الطريقتين.
ظروف المواقع في الكويت التي تغيّر القرار
ثلاثة عوامل محلية تغيّر توزيع الطريقتين في معظم مشاريع خطوط المواسير في الكويت:
1. حرارة الجو
تتجاوز حرارة الجو صيفًا 45 °C بشكل معتاد. وبيانات دورة اللحام التناكبي حساسة للحرارة: تطول أزمنة التبريد، ويحتاج ضبط حرارة لوح التسخين وزمن التسخين إلى تقدير من المشغّل ضمن حدود المواصفة، وتضيق نافذة العمل على الطرف المنصهر بعد سحب اللوح. تعوّض وحدات التحكم في ماكينات اللحام التناكبي الحديثة أثر حرارة الجو، لكن مهارة المشغّل والعمل في الظل يظلان مهمين. أما الانصهار الكهربائي فأقل حساسية، لأن منحنى التسخين يُحدَّد بالباركود وتعدّل وحدة التحكم جهد الدورة وزمنها وفق حرارة الجو المسجلة.
2. التلوث بالرمل والغبار
الغبار والرمل الناعم هما السبب الأكثر شيوعًا لرفض وصلات HDPE عند الفحص في المنطقة. في اللحام التناكبي يعني ذلك تنظيفًا دقيقًا للوح التسخين والتزامًا بتسوية الأطراف مباشرة قبل الدمج. وفي الانصهار الكهربائي يعني كشطًا سليمًا للسطح الخارجي للماسورة (بأداة كشط مخصصة، لا بسكين) ومقابس وصلات جافة ونظيفة. الطريقتان لا تتسامحان مع التلوث، لكن الانصهار الكهربائي أكثر تسامحًا قليلًا مع الرياح والغبار لأن الانصهار يحدث داخل مقبس مغلق.
3. ازدحام الخنادق وصعوبة الوصول
تُمدَّد خطوط المواسير في المناطق الحضرية بالكويت عادةً بجانب خدمات قائمة في ممرات ضيقة. وماكينة اللحام التناكبي لمواسير بقطر 315 مم تحتاج إلى مساحة عمل لا تتسع لها كثير من هذه الممرات. لذلك تُصنَّع السلاسل الملحومة الطويلة على جانب الطريق أو في ساحة تصنيع، وتُنفَّذ نقاط الربط المدفونة بالانصهار الكهربائي.
المعدات وإمكانية التتبع وسجلات اللحام
جانب المعدات في هذا السؤال أهم من الطريقة نفسها، لأن مراجعة الاستشاري لملف الاعتماد تعتمد على ما تسجله الماكينة، لا على ما يقوله المشغّل. وللاطلاع على شرح كامل لاختيار الماكينات نفسها، بما فيها معدات اللحام بالمقبس واللحام بالبثق، راجع دليل شراء ماكينات لحام المواسير.
معدات اللحام التناكبي
لمشاريع الكويت ضمن نطاق 110 إلى 315 مم، نورّد عادةً الماكينتين الهيدروليكيتين FRIATEC FDB-160 والأكبر منها FDB-315. كلتاهما تكتب سجل دورة لكل وصلة يتضمن مقاس الماسورة وفئة SDR وحرارة الجو والبيانات المضبوطة والبيانات الفعلية ورقم تعريف المشغّل. ويُصدَّر السجل بصيغة PDF أو CSV ليدخل مباشرة في ملف اعتماد المواد مقابل مخطط اللحام.
معدات الانصهار الكهربائي
وحدتا التحكم اللتان تغطيان معظم أعمالنا هما FRIATEC FRIAMAT Prime Eco و ELOFIT Elektra. كلتاهما تعمل بالباركود، وتسجل بيانات الدورة لكل وصلة مع الرقم الفريد للوصلة، وتصدّر سجل اللحام كدليل لملف الاعتماد. وحدة Elektra هي الأداة الأساسية في معظم أعمال التوزيع والأقطار الصغيرة لدينا، بينما تُحدَّد وحدة FRIAMAT حين يكون لدى الاستشاري أو المالك ملف اعتماد مبني على منتجات FRIATEC.
ما الذي يجب أن يتضمنه سجل اللحام
- رقم تعريف الوصلة مربوطًا بمخطط اللحام.
- بيانات الماسورة: القطر الخارجي، وفئة SDR، والشركة المصنّعة، ورقم الدفعة (عند تسجيله).
- بيانات الوصلة في الانصهار الكهربائي: نوع الوصلة، والشركة المصنّعة، والرقم الفريد، والباركود.
- بيانات الدورة: المضبوط مقابل الفعلي، وحرارة الجو، وزمن التبريد المنفّذ.
- رقم تعريف المشغّل ومرجع شهادة تدريبه.
- الختم الزمني وموقع الوصلة عبر GPS (عند استخدامه).
السجل هو ما يعتمد عليه الاستشاري، والوصلة داخل الماسورة هي ما تعتمد عليه الشبكة. والأمران مختلفان، ويجب أن يكون كلاهما سليمًا.
مستندات ملف الاعتماد
لاعتماد الاستشاري في نطاق خط مواسير HDPE في الكويت، يتضمن ملف اعتماد المواد عادةً:
- شهادة مادة المواسير وفق ISO 4427 للمياه، أو ISO 4437 للغاز، أو المواصفة الصناعية المعنية.
- مقتطفات من كتالوج الوصلات لتشكيلة الانصهار الكهربائي المستخدمة، مع نشرات البيانات الفنية من الشركة المصنّعة.
- مواصفات إجراءات اللحام (WPS) للطريقتين، بالرجوع إلى ISO 21307 للحام التناكبي وإلى إجراء الانصهار الكهربائي المعتمد من الشركة المصنّعة.
- شهادات المشغّلين وفق EN 13067 (أو ما يعادلها) للحامين المسمّين في الموقع.
- سجلات معايرة المعدات لماكينة اللحام التناكبي ووحدة تحكم الانصهار الكهربائي.
- نماذج مطبوعة من سجلات اللحام من كل ماكينة.
- بيان منهجية اختبار الضغط مرتبطًا بضغط التصميم للنظام وفئة SDR للماسورة.
للاطلاع على التشكيلات المتوفرة، راجع صفحة مواسير ووصلات HDPE، وصفحة وصلات الانصهار الكهربائي، وصفحة وصلات اللحام التناكبي. أما معدات اللحام فتجدها مجمّعة في صفحة أدوات وماكينات اللحام.
الأسئلة الشائعة
هل إحدى الطريقتين أقوى من الأخرى؟
لا. الوصلة المنفذة بشكل صحيح باللحام التناكبي والوصلة المنفذة بشكل صحيح بالانصهار الكهربائي كلتاهما أقوى من الماسورة الأصلية في اختبارات الانفجار قصيرة المدى والزحف طويلة المدى. والفرق في الأداء بين الطريقتين ضئيل جدًا أمام الفرق بين وصلة نظيفة ووصلة ملوثة.
هل يمكن الجمع بين الطريقتين في الشبكة نفسها؟
نعم، وهذا ما يحدث في الغالب. يُلحم الخط الرئيسي باللحام التناكبي، والتفرعات ونقاط الربط وتغييرات الاتجاه بالانصهار الكهربائي. صُممت الطريقتان لتعملا معًا، وماسورة PE100 نفسها تُلحم بكلتيهما.
ما مقاسات المواسير التي تتوفر لديكم لمشاريع الكويت؟
نوفّر مواسير PE100 بمقاسات المرافق القياسية من 20 إلى 630 مم في فئات SDR الشائعة، مع وصلات الانصهار الكهربائي من FRIATEC و ELOFIT ضمن النطاق نفسه. راجع صفحة مواسير HDPE لمعرفة النطاق المتوفر.
هل تورّدون ماكينات اللحام التناكبي والانصهار الكهربائي معًا؟
نعم. نورّد ماكينات اللحام التناكبي من FRIATEC ضمن نطاق المقاسات المعتاد، ووحدتي التحكم بالانصهار الكهربائي FRIATEC FRIAMAT و ELOFIT Elektra، مع أدوات الكشط ومشابك المحاذاة والمستهلكات اللازمة لتشغيل المعدات في الموقع. وتعرض صفحة أدوات وماكينات اللحام النطاق الحالي.
هل تقدّمون تدريبًا في الموقع أو دعمًا للمشغّلين؟
نعم. يتوفر التشغيل الأولي وتدريب المشغّلين في الموقع عند الطلب مع ماكينات اللحام التي نورّدها. أما شهادات المشغّلين فتكون عادةً من مسؤولية المقاول وشريك التدريب المعتمد لدى الشركة المصنّعة. كما ندعم التجهيز في الموقع بالتأكد من إعداد الماكينة، واختيار بيانات اللحام المناسبة للمواسير والوصلات الموردة، والمساعدة في قراءة سجلات اللحام كدليل لملف الاعتماد.
كيف أحصل على ملف اعتماد مسعّر لنطاق أعمال HDPE؟
أرسل مخططات خط المواسير أو جدول الكميات أو حصر الكميات عبر صفحة التواصل، وسيعيد إليك المكتب الفني عرضًا مسعّرًا يوازن بين اللحام التناكبي والانصهار الكهربائي بما يناسب الشبكة، ويشمل قائمة المعدات والمستهلكات.
أرسل جدول المواسير وعدد الوصلات وقيود الموقع على المسار. نسعّر المواسير والوصلات ومعدات اللحام المطابقة كحزمة واحدة متناسقة مع توثيق اللحام.
روابط ذات صلة:وصلات الانصهار الكهربائيوصلات اللحام التناكبيماكينات اللحام بالانصهار